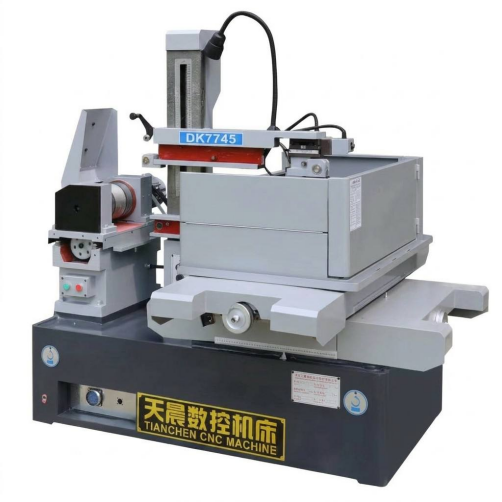
Voor werkplaatsen die precisiesnijapparatuur evalueren, is het korte antwoord dit: a draad-EDM De machine gebruikt een continu aangevoerde metaaldraad als elektrode om geleidend materiaal te eroderen door middel van gecontroleerde elektrische ontladingen, waardoor complexe profielen, nauwe toleranties en harde materialen kunnen worden gesneden zonder direct mechanisch contact. Kopers onderzoeken edm-draad verwerking kiest doorgaans uit drie brede machinecategorieën: draadvonken met gemiddelde snelheid, draadvonken met hoge snelheid (heen en weer bewegend) en draadvonken met grote tapsheid, elk geschikt voor verschillende combinaties van dikte, tapsheidshoek en eisen aan de oppervlakteafwerking. Een EDM-machinedraad Het systeem wordt doorgaans geselecteerd op basis van de onderdeelgeometrie, het materiaal dat wordt gesneden en het aantal passages dat nodig is om een beoogde afwerking te bereiken, in plaats van op basis van één enkele universele specificatie.
In dit artikel worden de meest voorkomende soorten draadvonkmachines besproken, hoe ze intern zijn gestructureerd, waar elk type het beste past, hoe hun relatieve prestaties zich verhouden op basis van verschillende criteria, en wat doorlopend onderhoud doorgaans inhoudt. Praktische selectiebegeleiding is overal opgenomen, samen met een vergelijkingstabel en verschillende datavisualisaties die de relatieve positionering van elke machinecategorie samenvatten.
Draadvonken is een contactloos proces dat berust op vonkerosie in plaats van snijkracht
Draadvonkmachines met gemiddelde snelheid worden veel gebruikt voor algemeen gereedschaps- en matrijswerk
Hogesnelheidsdraadvonkmachines (heen en weer bewegend) zijn gebruikelijk waar draadhergebruik en kostenefficiëntie van belang zijn
Draadvonkmachines met grote tapsheid zijn geschikt voor onderdelen die aanzienlijk schuin moeten snijden
De keuze tussen draadvonkmachinecategorieën hangt minder af van het merk en meer van de bijpassende machinecapaciteiten werkstukdikte, vereiste conushoek en afwerkingstolerantie voor de onderdelen die daadwerkelijk worden geproduceerd.
Veel voorkomende soorten draadvonkmachines en hun kenmerken
Draadvonkmachines met gemiddelde snelheid
Draadvonkenmachines met gemiddelde snelheid, soms omschreven als verbeterde heen en weer gaande draadmachines, laten de draad heen en weer over het werkstuk lopen terwijl ze meerdere trimpassages toepassen om het snijoppervlak geleidelijk te verfijnen. Deze categorie is vaak het standaard uitgangspunt voor gereedschaps- en matrijzenwinkels, omdat hierin de snijsnelheid, oppervlakteafwerking en apparatuurkosten redelijk goed in balans zijn over een breed scala aan onderdeelgeometrieën. Draad is doorgaans gebaseerd op molybdeen en wordt in meerdere passages hergebruikt, wat winkels vaak zien als een praktische manier om te beheren edm-draad verbruik zonder dat dit ten koste gaat van de afwerkingskwaliteit bij de uiteindelijke trimsnede.
Snelle (heen en weer gaande) draadvonkmachines
Hogesnelheidsdraadvonkmachines delen het principe van heen en weer gaande draadaanvoer, maar zijn over het algemeen geconfigureerd voor snellere voorbewerkingscapaciteit, vaak ten koste van de oppervlakteafwerking in vergelijking met een zwaar getrimde opstelling met gemiddelde snelheid. Deze machines zijn doorgaans geschikt voor productieomgevingen waar de cyclustijd belangrijker is dan het bereiken van het fijnst mogelijke oppervlak, en waar daaropvolgende afwerkingsbewerkingen mogelijk al deel uitmaken van de workflow. Omdat de draad heen en weer beweegt, kan een enkele spoel voor veel onderdelen worden gebruikt, wat vaak wordt aangehaald als een praktische kostenoverweging voor ruw zagen van grote volumes.
Draadvonkmachines met grote kegels
Draadvonkmachines met grote tapsheid zijn gebouwd met draadgeleidingskoppen en asconfiguraties die aanzienlijke hoeken kunnen maken tussen de bovenste en onderste draadgeleiders, waardoor de draad in één keer steile trekhoeken in een werkstuk kan snijden. Deze categorie wordt over het algemeen geselecteerd voor onderdelen zoals stempelmatrijscomponenten, extrusiematrijzen of ander gereedschap waarbij een uitgesproken tapsheid of stapprofiel eerder een functionele vereiste dan een cosmetische vereiste is. Omdat de mechanische structuur stijfheid moet behouden, zelfs als de draadgeleiders in extreme hoeken zwaaien, zijn het ontwerp van het machineframe en de precisie van de geleiding hier belangrijker dan bij machines die voornamelijk zijn gebouwd voor het snijden van rechte wanden.
Algemene structurele focus per categorie draadvonkmachines
Machinecategorie
Primaire structurele focus
Draadvonken met gemiddelde snelheid
Multi-pass trimnauwkeurigheid en herhaalbare positionering
Draadvonken met hoge snelheid
Betrouwbare draadaanvoer en voorbewerkingscapaciteit
Groot-conische draadvonken
Stijfheid van de draadgeleiding over extreme hoekbereiken
PS-C-serie
Draadvonken met gemiddelde snelheid configuration for general tool and die applications
DK77-BC-serie
Draadvonken met gemiddelde snelheid configuration with extended trim-pass control
DK77-A-serie
Hoge snelheid heen en weer gaande draadvonkconfiguratie
DK77-B-serie
Hoge snelheid heen en weer gaande draadvonkconfiguratie, alternate frame layout
DK77-D-serie
Groot-conische draadvonken configuration for steep-angle cutting
De drie categorieën zijn niet strikt hiërarchisch; elk is geoptimaliseerd voor een andere combinatie van snelheid, afwerking en tapsheid in plaats van dat de ene simpelweg beter presteert dan de andere.
Hoe draadvonkmachines werken: principes en structuur
Een draadvonkmachine verwijdert materiaal door een reeks snelle elektrische ontladingen tussen de draadelektrode en het werkstuk, die beide worden ondergedompeld in of gespoeld met een diëlektrische vloeistof, meestal gedeïoniseerd water. Bij elke ontlading verdampt een kleine hoeveelheid materiaal, en de diëlektrische vloeistof spoelt het resulterende vuil weg, terwijl ook de snijzone wordt gekoeld en de ontladingsspleet wordt gecontroleerd. Omdat de draad nooit fysiek tegen het werkstuk drukt, blijven de snijkrachten erg laag, wat een van de redenen is waarom draadvonken vaak wordt gebruikt op gehard gereedschapsstaal en andere materialen die moeilijk conventioneel te bewerken zijn.
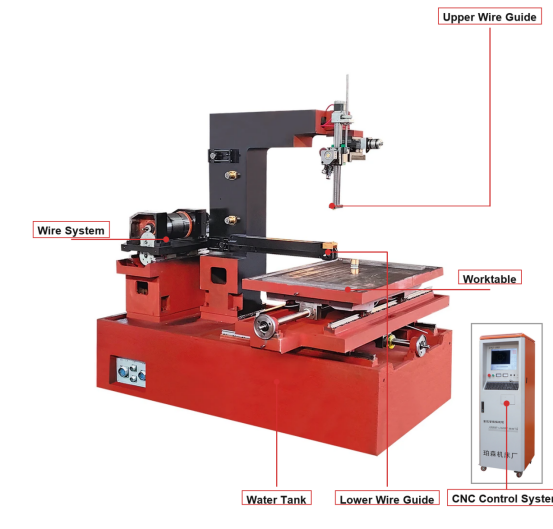
De positionering wordt afgehandeld door een CNC-besturingssysteem dat de X-Y-tafel (en, op taper-compatibele machines, de UV-draadgeleidingsassen) aanstuurt volgens een geprogrammeerd onderdeelprofiel, terwijl een afzonderlijke voedingseenheid de ontladingsparameters zoals pulsfrequentie en stroom regelt. Het mechanische frame, het draadtransportsysteem en het diëlektrische circulatiesysteem werken samen met de besturingselektronica, zodat de stijfheid van de machine en de besturingsprecisie over het algemeen samen worden beschouwd in plaats van als afzonderlijke aandachtspunten bij het evalueren van een machine.
Mechanisch en structureel systeem
Machinebed- en kolomgieten
X-Y-werktafel en, indien van toepassing, UV-conische assen
Bovenste en onderste draadgeleidingskoppen
Draadspoel-, span- en opwikkelsysteem
Diëlektrische vloeistoftank en filtercircuit
Controle- en voedingssysteem
CNC-controller en onderdeelprogramma-interface
Servo-aandrijfsysteem voor aspositionering
Pulsvoeding voor het genereren van ontladingen
Gap-detectie en adaptieve regelcircuits
Draadbreukdetectie en veiligheidsvergrendelingen
Omdat de snijkracht minimaal is, gaat het vooral om de stijfheid van de draadvonkmachine behoud van positioneringsnauwkeurigheid in de loop van de tijd in plaats van weerstand te bieden aan zware mechanische belastingen.
Relatieve snijsnelheidpositionering over draadvonkcategorieën
Voordat u de cijfers vergelijkt, helpt het om te begrijpen wat "snijsnelheid" eigenlijk betekent in de context van draadvonken. De werkelijke snijsnelheid is sterk afhankelijk van het materiaaltype, de dikte van het werkstuk, de draaddiameter en het aantal trimpassages dat is geprogrammeerd. Elk cijfer is dus slechts een ruwe indicatie en geen vaste waarde. De onderstaande grafiek geeft een vereenvoudigde, illustratieve index weer in plaats van exacte gemeten waarden, bedoeld om te laten zien hoe de drie machinecategorieën zich in het algemeen tot elkaar verhouden in typische ruwe scenario's. Een hogere index weerspiegelt een machinecategorie die over het algemeen wordt geassocieerd met snellere materiaalverwijdering in de eerste doorgang onder vergelijkbare omstandigheden. Deze cijfers zijn uitsluitend bedoeld ter algemene oriëntatie en mogen niet worden beschouwd als een gegarandeerde specificatie voor een specifiek machinemodel.
Als u de grafiek leest, bevinden draadvonkmachines met gemiddelde snelheid zich over het algemeen aan de bovenkant van deze illustratieve schaal, omdat ze met multi-pass programmering een redelijk snelle ruwe snede kunnen combineren met extra trimsneden die daarna de oppervlakteafwerking herstellen. De hogesnelheidsrecipromachines zijn in het midden geplaatst, wat hun gemeenschappelijke rol weerspiegelt als werkpaardmachines voor eenvoudig doorsnijden waarbij extreme afwerking niet de voornaamste zorg is. Machines met een grote tapsheid vertonen een relatief lagere index op deze specifieke grafiek, maar dat is niet zozeer een zwakte als wel een weerspiegeling van hun ontwerpprioriteit: hun draadgeleidingsgeometrie en controlesysteem zijn geoptimaliseerd voor het handhaven van de nauwkeurigheid bij steile hoeken in plaats van voor het maximaliseren van de doorvoer bij rechte snede. In de praktijk zou een werkplaats die voornamelijk taps toelopende matrijscomponenten snijdt, geen machine kiezen die alleen op deze index is gebaseerd, aangezien taps vermogen de doorslaggevende factor zou zijn in plaats van pure snelheid. Het is ook vermeldenswaard dat binnen elke categorie de werkelijke doorvoer varieert afhankelijk van de draaddiameter, de geleidbaarheid van het materiaal en hoe agressief de pulsparameters zijn ingesteld. Dunnere draad maakt over het algemeen fijnere details mogelijk, maar kan de praktische snijsnelheid verminderen, terwijl dikkere draad sneller kan snijden, maar de kleinst haalbare interne hoekradius beperkt. De dikte van het werkstuk heeft een soortgelijk effect: de snijsnelheid voor een bepaalde machine neemt doorgaans af naarmate de materiaaldikte toeneemt, omdat de diëlektrische vloeistof vuil uit een langer afvoerkanaal moet spoelen. Multi-pass-strategieën maken elke vergelijking van één getal nog ingewikkelder, omdat een werkplaats opzettelijk de eerste pass kan vertragen om de levensduur van de draad te beschermen en kan vertrouwen op trimpasses voor de afwerking, waardoor in feite ruwe snelheid wordt ingeruild voor consistentie. Voor kopers die machines naast elkaar vergelijken, kunt u de eigen testsnedegegevens van de leverancier opvragen voor het specifieke materiaal en de dikte die relevant zijn voor uw onderdelen, in plaats van te vertrouwen op algemene categorieën. Houd er ten slotte rekening mee dat de staat van de machine, de kwaliteit van de diëlektrische vloeistof en de consistentie van de draadaanvoer allemaal net zo veel invloed hebben op de snijsnelheid in de echte wereld als de onderliggende machinecategorie. Een goed onderhouden machine uit het middensegment kan dus soms beter presteren dan een slecht onderhouden machine met hogere specificaties.
Toepassingsscenario's en belangrijkste selectiecriteria voor draadvonkmachines
Draadvonkenmachines worden gebruikt in de gereedschaps- en matrijzenbouw, matrijzenbouw, productie van componenten in de lucht- en ruimtevaart, productie van medische apparatuur en diverse gereedschapstoepassingen in de automobielsector, meestal overal waar een geleidend materiaal een nauwkeurige profielsnede nodig heeft zonder de mechanische spanning van traditionele bewerking. Selectie komt doorgaans neer op het afstemmen van de machinecapaciteiten op de specifieke onderdeelvereisten, in plaats van het kiezen van één enkele "beste" configuratie voor elke taak.
Maximale werkstukdikte die de machine binnen zijn werkbereik kan verwerken
Maximaal vereiste tapsheidshoek, die bepaalt of een configuratie met grote tapsheid noodzakelijk is
Afwerking van het doeloppervlak en of meerdere trimpassages deel uitmaken van het beoogde proces
Materiaaltype en geleidbaarheid, aangezien sommige materialen aangepaste ontladingsparameters vereisen
Het verwachte productievolume en of het draadverbruik of de cyclustijd de grootste kostenpost zijn
Compatibiliteit met bestaande draaddiameter- en diëlektrische vloeistofsystemen die al in de winkel worden gebruikt
Gereedschaps- en matrijzenwinkels die regelmatig stempels en stansmatrijzen snijden, geven vaak de voorkeur aan tapsheid en herhaalbaarheid van de positionering, omdat deze onderdelen vaak rechte wanden combineren met schuine reliëfsecties. Matrijzenmakers die kern- en holte-inzetstukken snijden, hebben de neiging de oppervlakteafwerking zwaar te belasten, omdat het draadgesneden oppervlak de uiteindelijke afwerking kan zijn of daarna slechts licht polijsten behoeft. Producenten van ruimtevaart- en medische componenten werken vaak met moeilijke legeringen en nauwe maattoleranties, waardoor de nadruk wordt gelegd op de stabiliteit van het besturingssysteem en herhaalbare trim-pass-prestaties in plaats van op ruwe first-pass-snelheid.
De meest betrouwbare manier om een draadvonkmachine te selecteren is door breng uw werkelijke onderdeeldikte, tapsheid en afwerkingsvereisten in kaart vergelijken met het door de fabrikant aangegeven werkbereik en conusbereik voordat u enig ander kenmerk vergelijkt.
Verbetering van de oppervlakteafwerking bij opeenvolgende trimsneden
Een van de meest praktische concepten voor iedereen die draadvonkprocessen op draadvonken evalueert, is de relatie tussen het aantal snijpassages en de resulterende oppervlakteafwerking. Een eerste ruwe bewerking verwijdert het bulkmateriaal over het algemeen snel, maar laat een relatief grof oppervlak achter, aangezien de ontladingsenergie die wordt gebruikt voor snelle verwijdering de neiging heeft grotere herschikkingssporen achter te laten. Daaropvolgende trimpassages gebruiken geleidelijk lagere ontladingsenergie en strakkere offsets, waardoor het oppervlak bij elke pass wordt verfijnd. Winkels plannen gewoonlijk twee tot vier totale passages, afhankelijk van de afwerkingstolerantie die op de onderdeeltekening wordt vermeld. De onderstaande grafiek illustreert deze algemene relatie met behulp van een vereenvoudigde relatieve ruwheidsindex in plaats van een specifieke Ra-waarde die aan een bepaalde machine of materiaal is gekoppeld.
De steile daling tussen pass één en pass twee op deze grafiek weerspiegelt het algemene patroon bij draadvonken: de grootste verbetering in oppervlakteafwerking komt meestal voort uit het toevoegen van slechts één trimpass na de eerste ruwe snede. Elke extra doorgang daarna levert meestal een kleinere stapsgewijze verbetering op. Daarom stoppen veel winkels bij drie of vier doorgangen zodra de afnemende opbrengsten groter zijn dan de toegevoegde cyclustijd. Deze trend wordt uitgebreid besproken in de EDM-procesliteratuur en weerspiegelt de onderliggende fysica van de reductie van ontladingsenergie in plaats van de specifieke instellingen van een enkele fabrikant. Een ruwe eerste doorgang gebruikt doorgaans een hogere stroom en een langere pulsduur om de materiaalverwijderingssnelheid te maximaliseren, wat inherent een diepere herschikkingslaag en een grovere oppervlaktetextuur creëert. Trimpassages verminderen de stroom, verkorten de pulsduur en verminderen vaak de offset tussen het draadpad en het voltooide profiel, waardoor het oppervlak geleidelijk kan worden verfijnd zonder de algehele afmetingen van het onderdeel aanzienlijk te veranderen. Voor onderdelen met een strakke afwerking kunnen vier of meer gangen worden gespecificeerd, terwijl voor onderdelen die bedoeld zijn voor verder slijpen of polijsten wellicht slechts één enkele ruwe snede nodig is. Het is ook vermeldenswaard dat het aantal gangen een wisselwerking heeft met taps snijden: op machines met grote tapsheid kan het handhaven van een consistente afwerking over een steile hoek extra gangen vereisen vergeleken met een snede met een rechte wand van vergelijkbare dikte. Draaddiameter en spanningsconsistentie hebben ook invloed op hoe voorspelbaar een machine over meerdere passages naar een doelafwerking convergeert, aangezien elke variatie in draadpositie tussen passages het beoogde afwerkingsvoordeel kan compenseren. Winkels die de feitelijk gemeten Ra-waarden per doorgang voor hun eigen machines en materialen registreren, krijgen een veel nauwkeuriger beeld dan welke algemene grafiek dan ook, omdat de werkelijke afwerking evenzeer afhangt van de diëlektrische zuiverheid, de toestand van de draad en het materiaal van het werkstuk als van het aantal doorgangen. Ten slotte moeten kopers die het draadverbruik van draadvonkmachines vergelijken, onthouden dat meer trimpassages over het algemeen betekenen dat er meer draad per onderdeel wordt gebruikt, dus afwerkingsvereisten en draadkosten moeten samen worden overwogen tijdens de procesplanning.
Gemeenschappelijke industriële sectoren die gebruik maken van draadvonkapparatuur
De acceptatie van draadvonken varieert aanzienlijk per sector, grotendeels gebaseerd op hoe vaak een bepaalde sector precieze profielen nodig heeft die in harde of moeilijk te bewerken geleidende materialen zijn gesneden. Gereedschaps- en matrijswerk blijft een van de meest voorkomende toepassingen, aangezien ponsen, matrijzen en aanverwante gereedschappen vaak zowel geharde materialen als nauwe profieltoleranties vereisen. De matrijzenbouw volgt op de voet, vooral voor wisselplaten met een complexe interne geometrie die moeilijk te bereiken zijn met conventioneel frezen. Luchtvaart-, medische apparatuur- en automobielgereedschap ronden de resterende belangrijke gebruiksscenario's af, elk met zijn eigen nadruk op materiaaltype, tolerantie en afwerking. De onderstaande relatieve gebruiksindex is ter illustratie en bedoeld om algemene prevalentiepatronen weer te geven die vaak worden beschreven in bronnen uit de productie-industrie, in plaats van een nauwkeurig marktaandeelcijfer te geven.
Gereedschaps- en matrijstoepassingen scoren het hoogst op deze illustratieve index omdat gereedschapscomponenten van gehard staal een vrijwel ideale match zijn met de sterke punten van draadvonken: het proces verwerkt geharde materialen zonder de problemen met gereedschapsslijtage die gepaard gaan met conventioneel snijden, en het produceert de scherpe interne hoeken die vaak nodig zijn in matrijzensets. Het maken van matrijzen volgt om vergelijkbare redenen op de voet, vooral wanneer een inzetstuk fijne interne details heeft waarvoor anders meerdere conventionele bewerkingen of gespecialiseerde elektroden voor zinkvonken nodig zouden zijn. De lucht- en ruimtevaart- en automobielsector laten een vergelijkbaar gebruik in het middensegment zien, dat over het algemeen gekoppeld is aan specifieke gereedschaps- en armatuurcomponenten in plaats van dat het op elk onderdeel in die industrieën wordt toegepast. Toepassingen op medische apparatuur, hoewel kleiner in totaalvolume, brengen vaak veeleisende tolerantie-eisen met zich mee voor kleine, ingewikkelde componenten. Daarom blijft draadvonken daar relevant, zelfs bij een relatief lager gebruiksvolume. Het is de moeite waard om op te merken dat deze vijf sectoren elkaar niet uitsluiten vanuit het perspectief van een werkplaats, aangezien een enkeldraads EDM-machine in een werkplaats de ene week gereedschaps- en matrijzenklanten kan bedienen en de andere week klanten van ruimtevaartgereedschappen. De sectorprevalentie verandert ook in de loop van de tijd naarmate materialen en onderdeelontwerpen evolueren. De daadwerkelijke klantenmix van een winkel is dus een betrouwbaardere indicatie voor het verwachte machinegebruik dan welke algemene sectorgrafiek dan ook. Kopers die een groothandelaar of leverancier van draadvonkmachines beoordelen voor een nieuwe aankoop, moeten hun eigen typische onderdelenmix zwaarder wegen dan algemene industriestatistieken bij het specificeren van de machinecapaciteiten. Voor een werkplaats die meerdere sectoren bedient, is de veelzijdigheid binnen het diktebereik en de tapermogelijkheden vaak belangrijker dan een nauwe optimalisatie voor het typische onderdeelprofiel van één sector. Omdat gereedschaps-, matrijzen- en matrijzenbouw samen een groot deel van de veel voorkomende toepassingen vertegenwoordigen, benadrukken veel machinefabrikanten deze gebruiksscenario's uiteraard in hun productontwerp en configuratiemogelijkheden. Toch is het onderliggende draadvonkenproces zelf grotendeels materiaal- en geometriegedreven en niet sectorspecifiek. Dit betekent dat een goed geconfigureerde machine over het algemeen meerdere sectoren kan bedienen zonder dat er voor elke sector aparte speciale apparatuur nodig is.
Gedetailleerde vergelijking van draadvonkmachinecategorieën
Het vergelijken van draadvonkmachinecategorieën op basis van verschillende criteria tegelijk helpt duidelijk te maken waarom geen enkel type universeel de voorkeur heeft. In het onderstaande radardiagram worden vijf vaak genoemde criteria naast elkaar weergegeven voor machines met gemiddelde snelheid, hoge snelheid en machines met grote tapsheid, waarbij voor elk kenmerk een vereenvoudigde relatieve index van 0-10 wordt gebruikt. Dit soort multicriteria-weergave is vaak informatiever dan welk enkel specificatiebladnummer dan ook, omdat het de afwegingen laat zien die een winkel accepteert bij het kiezen van de ene categorie boven de andere. Net als bij de eerdere grafieken zijn de getoonde waarden illustratief en bedoeld als algemene oriëntatie, en niet ter vervanging van de gedocumenteerde specificaties van een specifieke machine. Het lezen van de vorm van elke polygoon in plaats van van een enkel punt geeft meestal het duidelijkste beeld van het algemene profiel van een machinecategorie.
Middelmatige snelheid Hoge snelheid Groot taps toelopend
De polygoon met middelmatige snelheid strekt zich het verst uit langs de assen voor snijsnelheid en oppervlakteafwerking, wat consistent is met zijn rol als machine voor algemeen gebruik die nabewerking in meerdere gangen combineert met een redelijke doorvoer. De hogesnelheidspolygoon vertoont zijn breedste uitbreiding dankzij de eenvoud van onderhoud, en weerspiegelt het relatief eenvoudige, heen en weer gaande draadpad dat veel winkels gemakkelijker dagelijks kunnen onderhouden. De polygoon met grote tapsheid strekt zich duidelijk het verst uit langs de as van het tapsheidsvermogen, en dat is precies waarvoor deze categorie is ontworpen, ook al laat deze een bescheidener weergave zien van de ruwe snijsnelheid. Geen van de drie vormen domineert op alle vijf de assen, wat visueel het punt versterkt dat machineselectie eerder een afweging is dan een zoektocht naar één enkele beste optie. Winkels die vooral rechtlijnig zagen met een sterke oppervlakteafwerking nodig hebben, zullen waarschijnlijk het profiel met gemiddelde snelheid het meest relevant vinden voor hun behoeften. Winkels die zich richten op ruw zagen in grote hoeveelheden, waarbij de afwerking stroomafwaarts wordt afgehandeld, kunnen in plaats daarvan naar het hogesnelheidsprofiel neigen. Winkels die werken met stempelmatrijzen, extrusiegereedschappen of andere componenten met een steile hoek zullen de sterkte van het grote tapse profiel in die ene as doorgaans belangrijker vinden dan de relatief gemiddelde prestaties elders. De stijfheidsscores liggen redelijk dicht bij alle drie de categorieën in deze illustratie, wat het feit weergeeft dat draadvonkmachines over het algemeen geen zware snijkrachten hoeven te weerstaan zoals conventionele freesmachines dat doen. Structurele stijfheidsverschillen komen dus eerder tot uiting in positioneringsnauwkeurigheid op de lange termijn dan in duidelijke doorbuiging tijdens het snijden. Het is de moeite waard eraan te denken dat elk specifiek machinemodel kan afwijken van deze algemene categorieprofielen, afhankelijk van de individuele ontwerpkeuzes, het besturingssysteem en de bouwkwaliteit. Kopers worden aangemoedigd om proefsnijmonsters of gedocumenteerde specificaties aan te vragen bij een leverancier van draadvonkmachines voor het specifieke model in kwestie, in plaats van uitsluitend te vertrouwen op vergelijkingen op categorieniveau zoals deze. In combinatie met de onderstaande tabel is deze radarweergave bedoeld ter ondersteuning van een beter geïnformeerd gesprek met een fabrikant over welke configuratie het beste past bij de feitelijke onderdelenmix van een winkel.
Algemene vergelijking van draadvonkmachinecategorieën op basis van algemene evaluatiecriteria
Criterium
Middelmatige snelheid
Hoge snelheid
Groot taps toelopend
Typisch taps bereik
Matig
Beperkt
Uitgebreid
Gemeenschappelijke finishstrategie
Meerdere trimpassen
Enkel of licht getrimd
Meerdere trimpassen
Typische draadbehandeling
Beantwoordend, hergebruikt
Beantwoordend, hergebruikt
Beantwoordend, hergebruikt
Meest geschikte onderdeeltype
Algemene profielen
Ruwe sneden met hoog volume
Gereedschap voor steile hoeken
Geen enkele draadvonkmachinecategorie wint op elk criterium; de juiste keuze hangt ervan af welke een of twee criteria het belangrijkst zijn voor uw daadwerkelijke onderdelenmix .
Onderhoud en langdurig onderhoud van draadvonkapparatuur
Consistent onderhoud onderscheidt doorgaans een draadvonkmachine die jarenlang zijn nauwkeurigheid behoudt, van een machine die voortijdig buiten de tolerantie valt. Omdat het proces afhangt van een schoon diëlektrisch vloeistofpad, een stabiele draadspanning en een nauwkeurige positionering van de draadgeleiders, is routinematige aandacht voor deze systemen vaak belangrijker dan welke enkele dramatische reparatie dan ook.
Bewaak de weerstand van de diëlektrische vloeistof en vervang filters op een regelmatig schema om stabiele ontladingsomstandigheden te behouden
Inspecteer draadgeleiders en diamantmatrijzen periodiek, aangezien slijtage hier een directe invloed heeft op de positioneringsnauwkeurigheid
Controleer de kalibratie van de draadspanning om het snijgedrag consistent te houden over de gangen
Reinig het draadaanvoerpad en de voedingscontacten om inconsistente stroomafgifte te voorkomen
Controleer periodiek de nauwkeurigheid van de aspositionering, vooral na een aanzienlijke verplaatsing van de machine
Houd de diëlektrische tank en spoelmondstukken vrij van vuilophoping om stabiele spoelomstandigheden te ondersteunen
Winkels die de toestand van de diëlektrische vloeistof, de datums voor filtervervanging en periodieke nauwkeurigheidscontroles registreren, hebben de neiging om drift eerder op te vangen, wat over het algemeen de ongeplande downtime vermindert in vergelijking met een puur reactieve onderhoudsaanpak. Met name slijtage van draadgeleiders wordt gemakkelijk over het hoofd gezien, omdat de effecten op de nauwkeurigheid van onderdelen geleidelijk kunnen zijn in plaats van plotseling. Een vast inspectie-interval is dus vaak betrouwbaarder dan wachten tot er een zichtbaar probleem optreedt.
De positioneringsnauwkeurigheid op een draadvonkmachine wordt gehandhaafd routinematige diëlektrische, draadgeleidings- en kalibratiecontroles in plaats van via een enkele eenmalige aanpassing.
Over POOSN – Fabrikant van professionele draadvonkmachines
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) is een professionele fabrikant die gespecialiseerd is in onderzoek, ontwikkeling en productie van CNC-draadvonkmachines. Met meer dan 30 jaar productie-ervaring heeft POOSN uitgebreide expertise ontwikkeld op het gebied van draadvonktechnologie en precisiebewerkingsapparatuur.
Ons productassortiment omvat verschillende draadvonkoplossingen, waaronder de PSC-serie draadvonkmachines met gemiddelde snelheid, de draadvonkmachines met gemiddelde snelheid DK60BC en de snelle draadvonkmachines uit de DK77-serie. We bieden ook op maat gemaakte machineconfiguraties voor verschillende werkstukafmetingen, materialen, diktes, conusvereisten en productievolumes.
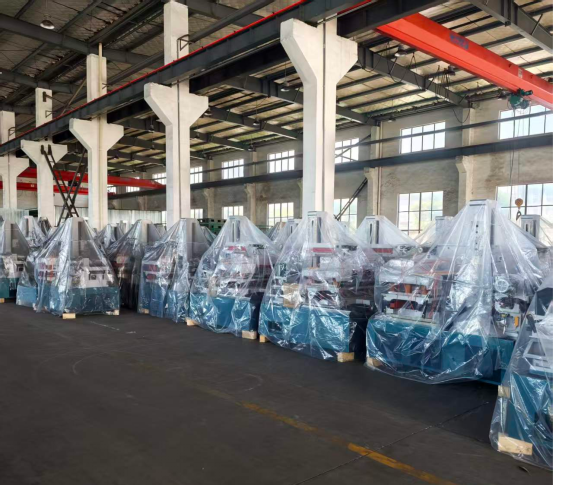
POOSN exploiteert een productiefaciliteit van 13.703 m² met een professioneel team van ongeveer 80 medewerkers, waaronder R&D-ingenieurs en kwaliteitscontrolepersoneel. Ons productieproces omvat machinale bewerking, machineassemblage, elektrische integratie, testen en eindinspectie om stabiele machineprestaties vóór verzending te garanderen.
Wij bedienen matrijzenfabrikanten, verspanende bedrijven, distributeurs en industriële gebruikers op internationale markten, met OEM- en ODM-diensten die beschikbaar zijn voor specifieke klantvereisten.
Of u nu een draadvonkmachine nodig heeft voor precisiematrijzenproductie, algemene productie of gespecialiseerd conisch snijden, POOSN kan een geschikte oplossing aanbevelen op basis van uw toepassingsvereisten.
Door samen te werken met een fabrikant die de categorieën draadvonken met gemiddelde snelheid, hoge snelheid en grote tapsheid onder één dak bestrijkt, kan de inkoop worden vereenvoudigd voor winkels die omgaan met een gemengd scala aan onderdeelgeometrieën .
Veelgestelde vragen over draadvonkmachines
Q1. Wat is een draadvonkmachine?
Een draadvonkmachine maakt gebruik van een continu bewegende elektrodedraad en gecontroleerde elektrische ontladingen om elektrisch geleidende materialen te snijden. Het wordt veel gebruikt voor mallen, matrijzen, precisiegereedschappen en componenten die complexe profielen en een hoge bewerkingsnauwkeurigheid vereisen.
Vraag 2. Hoe werkt een draadvonkmachine?
De machine geleidt een dunne elektrodedraad door het werkstuk, terwijl gecontroleerde elektrische ontladingen materiaal verwijderen. Diëlektrische vloeistof koelt het bewerkingsgebied af en spoelt vuil weg, terwijl het CNC-systeem het snijpad regelt.
Q3. Welke materialen kan een draadvonkmachine snijden?
Draadvonken kan veel elektrisch geleidende materialen snijden, waaronder gereedschapsstaal, gehard staal, roestvrij staal, koper, messing, aluminium, carbide en andere geleidende legeringen. De snijprestaties zijn afhankelijk van het materiaal, de dikte en de bewerkingsparameters.
Q4. Wat is het verschil tussen draadvonken met gemiddelde snelheid en hoge snelheid?
Draadvonkmachines met middelhoge snelheid bieden over het algemeen een balans tussen snijefficiëntie, nauwkeurigheid en oppervlakteafwerking, waardoor ze geschikt zijn voor algemene bewerkings- en matrijstoepassingen. Hogesnelheidsdraadvonkmachines richten zich meer op snijefficiëntie en productieproductiviteit.
Vraag 5. Hoe nauwkeurig is een draadvonkmachine?
De nauwkeurigheid van de bewerking is afhankelijk van de machinestructuur, het CNC-systeem, de draadspanning, het materiaal van het werkstuk, de dikte en de bewerkingsparameters. Voor toepassingen die specifieke nauwkeurigheid vereisen, moeten klanten hun werkstuktekening en vereisten verstrekken, zodat de fabrikant de geschikte machineconfiguratie kan beoordelen.
Vraag 6. Hoe lang gaat molybdeendraad mee?
De levensduur van molybdeendraad hangt af van de snijsnelheid, bewerkingstijd, werkstukmateriaal, dikte, elektrische parameters en draadspanning. Regelmatige inspectie en goed onderhoud kunnen helpen stabiele bewerkingsprestaties te behouden en de levensduur van de draad te verlengen.
Vraag 7. Hoe kies ik de juiste draadvonkmachine?
Houd rekening met het materiaal van het werkstuk, de dikte, de grootte, de vereiste nauwkeurigheid, de oppervlakteafwerking, de conushoek en het productievolume. Het verstrekken van deze specificaties aan de fabrikant is de beste manier om een geschikt machinemodel en -configuratie te selecteren.
Vraag 8. Hoe kies ik een betrouwbare draadvonkfabrikant?
Denk aan de productie-ervaring van de fabrikant, de machinekwaliteit, de productiecapaciteit, kwaliteitscontrole, technische ondersteuning, beschikbaarheid van reserveonderdelen en after-sales service. Een betrouwbare fabrikant zou ook een machine moeten kunnen aanbevelen op basis van uw daadwerkelijke toepassingsvereisten.