Draadvonken voor auto-onderdelen: toleranties, machinekeuze, leveranciersgids
2026-09-21
Denk eens aan een typische baan. Een Tier 1-remleverancier heeft 240 geharde D2-inzetstukken nodig, elk met een afdichtingsgroef van 0,6 mm die een nauwe breedtetolerantie moet hebben - en deze ook moet behouden na uitharding tot 60 HRC. Zodra de plano's zijn uitgehard, kan de freescel die de prototypes snijdt de groef niet langer vasthouden, en voor het slijpen is een op maat gemaakte schijf nodig plus een bevestiging van drie weken. Dat briefje in de hoek van een tekening is wat een taak naar een draadvonkmachine verplaatst.
Deze gids is bedoeld voor de mensen die dat telefoontje plegen: gereedschapskamermanagers, procesingenieurs en inkoopteams die draadvonken evalueren voor gereedschap in de automobielsector: stempelinzetstukken, ponsen, matrijsinzetstukken, hardmetalen snijgereedschappen en EV-lamineringsmatrijzen. Het behandelt waar het proces past, welke tolerantie het kan hebben, hoe de machineklassen verschillen en wat u moet verifiëren voordat u een bestelling plaatst.
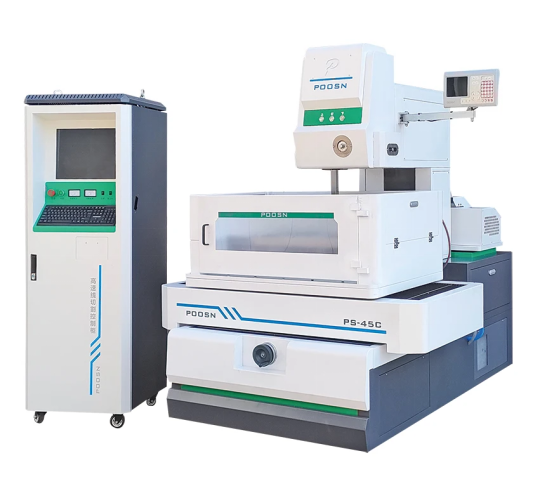
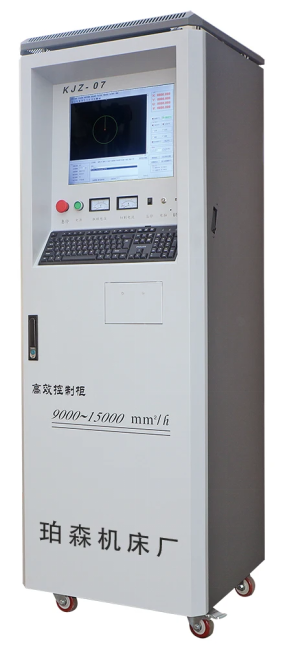
POOSN PSC-serie draadvonkmachine met gemiddelde snelheid en CNC-besturingskast - multi-pass snijden voor precisiegereedschap en geharde wisselplaten.
Draadvonken - ook wel draadvonken of WEDM genoemd - verwijdert materiaal met gecontroleerde elektrische ontladingen tussen een dunne draadelektrode en het werkstuk, ondergedompeld of gespoeld in gedeïoniseerd water. Omdat de draad het onderdeel nooit raakt, zijn hardheid, wanddikte en afmeting niet langer barrières: gehard staal en hardmetaal dat door geen enkele snijkant kan worden bewerkt, worden in één keer op maat gesneden, zonder snijkracht en zonder mechanische bramen.
De technische vraag is niet of een draadvonkmachine het onderdeel kan maken. Meestal kan dat. De vraag is welke machineklasse, welk werkbereik en welke tapercapaciteiten de klus daadwerkelijk nodig heeft – en koopmogelijkheden die de winkel nooit zal gebruiken is de meest voorkomende manier om deze aankoop verkeerd te doen.
Waarom draadvonken wordt gebruikt voor gereedschap in de automobielsector
Er zijn vier beperkingen die ervoor zorgen dat gereedschap voor de automobielindustrie in de richting van WEDM gaat, en ze verschijnen meestal samen in plaats van één voor één.
Hardheid na warmtebehandeling. Wisselplaten en ponsen zijn doorgehard, gecarbureerd (doorgaans 0,6–1,2 mm kastdiepte) of gemaakt van gecementeerd carbide, omdat ze honderdduizenden slagen moeten overleven. WEDM verwijdert materiaal door vonkerosie in plaats van met een snijkant, zodat een geharde D2- of SKD11-wisselplaat na het uitharden op maat kan worden afgewerkt - zonder het risico op vervorming dat gepaard gaat met het naslijpen van een gehard onderdeel.
Kenmerkgrootte onder freesradius. Een afdichtingsgroef van 0,6 mm heeft een hoekradius die geen praktische vingerfrees kan produceren, en dezelfde wand stopt een injectorsleuf van 0,4 mm of een vierkante binnenhoek. De draad is het gereedschap: er is geen hoekradius van het gereedschap die moet worden gecompenseerd en er is geen minimale interne straal buiten de draadradius plus de vonkbrug.
Geen snijkracht. Dunwandige behuizingen, ribben van 0,8 mm op een structurele beugel en lange slanke kernen buigen door onder freesbelastingen. WEDM oefent in principe geen mechanische kracht uit, zodat een muur van 0,5 mm zonder steun en zonder terugvering kan worden doorgesneden.
Revisiefrequentie. Een stempelmatrijs kan binnen een voertuigprogramma verschillende keren worden aangepast naarmate facelifts, uitrustingsvarianten en regionale specificaties arriveren. Bij WEDM is dat een programmabewerking in plaats van een nieuw elektrode-, armatuur- of vormgereedschap, dat bij werk met een laag tot middelgroot volume vaak zwaarder weegt dan de langzamere snijsnelheid.
Vuistregel: als het onderdeel geleidend is, harder dan ongeveer 45 HRC en een kenmerk heeft dat smaller is dan 1 mm of een wand dunner is dan 1,5 mm, behoort draadvonken vanaf het begin tot het procestraject en wordt het niet toegevoegd als reddingsoperatie nadat het frezen mislukt.
Algemene auto-onderdelen, matrijzen en gereedschappen gesneden door draadvonken
Dit zijn de applicaties die daadwerkelijk bij de machine aankomen. Het patroon is consistent: het onderdeel is gehard, dun of geometrisch geblokkeerd voor een conventionele frees.
Alleen typische referentiewaarden. De werkelijke resultaten zijn afhankelijk van de machineconfiguratie, het materiaal en de dikte van het werkstuk, de snijparameters, het aantal passages, de thermische omstandigheden en de inspectiemethode. Deze cijfers vormen voor geen enkele machine een gegarandeerde waarde en mogen niet als contractuele tolerantie worden vermeld.
Onderdeelcategorie
Typisch materiaal
Typische referentietolerantie
Reden dat WEDM is opgegeven
Stempelen van matrijzen, stempels en strippers
D2, SKD11, Cr12MoV, hardmetaal
0,003–0,008 mm
Snijden na verharding; geen slijpvervorming
Spuitgiet- en spuitgietinzetstukken
H13, 8407, S136
0,005–0,010 mm
Diepe smalle ribben en getrokken wanden
Schakelvorken en synchronisatiegereedschap
20MnCr5, SCM415
0,008–0,012 mm
Gecarbureerde oppervlakken plus strakke hoekige kenmerken
Groeven voor remklauwafdichting
Gietijzer, aluminiumlegering
0,008–0,015 mm
Groefbreedte onder de freesradius
Injectorzittingen en spuitopeningen
Gehard roestvrij staal, gereedschapsstaal
0,003–0,006 mm
Rondheid en oppervlakte-integriteit in een boring
Sensorbehuizingen en connectorinzetstukken
Messing, berylliumkoper
0,010–0,020 mm
Dunne wanden die geen klemkracht kunnen opnemen
Hardmetalen snijgereedschappen, broches en ruimers
Wolfraamcarbide
0,003–0,008 mm
Hardheid die verder reikt dan de economische levensduur van de schuurschijf
EV-motorlaminering en rotormatrijzen
Hardmetaal, gehard gereedschapsstaal
0,002–0,005 mm
Braamvrije randen en gestapelde lamineernauwkeurigheid
Twee categorieën betalen zelf voor de machine. Geharde stempelinzetstukken zijn het klassieke geval; EV-lamineringsmatrijzen groeien het snelst, omdat een braam zich daar over duizenden gestapelde vellen vermenigvuldigt en kortsluiting kan veroorzaken in de voltooide stator of rotor. Draadvonken kan braamvrije randen produceren, en extra afwerkingsgangen kunnen de dikte van de herschikte laag aanzienlijk verminderen en de integriteit van het oppervlak verbeteren.
Materialen geschikt voor draadvonken in de auto-industrie
EDM wordt vaak materiaal-agnostisch genoemd omdat het alleen elektrische geleiding nodig heeft. In de praktijk verandert de metallurgie nog steeds de snijsnelheid, de oppervlakte-integriteit en het aantal benodigde passages – verschillen die groot genoeg zijn om een offerte te beïnvloeden.
Gemakkelijkste groep: goed gedrag, schoon spoelen, tolerantie behouden bij passages
Multi-pass sneden op een wisselplaat van 40 mm bereiken een fijn afgewerkt oppervlak
Gecarboneerde en geharde staalsoorten
Een harde behuizing over een zachtere kern erodeert in verschillende snelheden; de draad blijft achter in de behuizing en versnelt in de kern
Verlaag de voorbewerkingsparameters en controleer de spoeling; hoeken laten als eerste het verschil zien
Gecementeerde carbide
Snijdt goed, maar microscheurtjes en uitputting van kobalt vormen een reëel risico bij hoge ontladingsenergie
Voorbewerken met lagere energie plus één of twee extra trimgangen
Titanium- en nikkellegeringen (Ti-6Al-4V, Inconel)
Snijd langzamer dan staal bij dezelfde dikte; risico op herschikking van de laag als trims worden overgeslagen
Een minimum van drie doorgangen is gebruikelijk als de integriteit van het oppervlak van cruciaal belang is
Aluminium- en koperlegeringen
Aluminium snijdt snel maar kan oxideren; koper en messing geleiden de warmte weg en snijden minder efficiënt
Offerte ook niet op hetzelfde uurtarief als gereedschapsstaal
Carbide- en nikkellegeringen zijn de twee groepen waarbij het besparen van een trimpass een valse besparing is, omdat de schade weken later zichtbaar wordt als afbrokkeling of een vermoeiingsscheur in plaats van als een onmiddellijke maatfout.
Welke tolerantie kan draadvonken hanteren?
De tolerantie die op een tekening is afgedrukt en de tolerantie die een winkel tijdens de productie kan aanhouden, zijn twee verschillende getallen. Het meeste gereedschapsvolume voor de automobielsector bevindt zich in het midden van het praktische bereik, en dat is precies waar de economische aspecten van draadvonken het gunstigst zijn.
Geharde matrijs- en matrijsinzetstukken zit aan het strakste uiteinde, omdat de stans- en snijspeling direct de braamhoogte en de levensduur van de matrijs bepaalt. Om deze band te bereiken zijn een machine van precisieklasse, een gecontroleerde omgeving en drie of meer passages nodig.
Injector stoelen worden meestal bepaald door rondheid en oppervlakteafwerking in plaats van door absolute afmetingen – een belangrijk onderscheid bij het schrijven van een aankoopspecificatie.
Gereedschap voor schakelvork en synchronisatie belandt in een bereik dat een machine met gemiddelde snelheid en twee snijgangen comfortabel en herhaalbaar kan verwerken.
Groeven voor remklauwafdichting zijn bij de meeste machineklassen doorgaans een voorbewerkingsgang plus één trimgang.
Structurele beugels en versterkingen zijn de meest losse categorie, waarbij een enkele doorgang met hoge snelheid meestal voldoende is, tenzij de randkwaliteitseis anders zegt.
Onder de grens voor fijne afwerking gaat de kostencurve steil omhoog: u hebt een omgeving met temperatuurbeheersing nodig, drie of meer passages, een langzamere draadaanvoer en een niveau van operatordiscipline dat niet elke werkplaats gedurende drie ploegendiensten kan volhouden. Aan de losse kant is de eerlijke concurrent laser- of high-definition plasmasnijden in plaats van frezen.
Het scheiden van de tolerantie die de klant daadwerkelijk nodig heeft en de tolerantie die op de tekening staat afgedrukt, is de meest waardevolle gewoonte in dit vak. Offertes kunnen verdubbelen wanneer een algemene opmerking die voor een functioneel oppervlak is geschreven, wordt toegepast op een oppervlak dat nooit een ander onderdeel raakt.
Hoge snelheid versus gemiddelde snelheid versus draadvonk met grote conus
Draadvonken met hoge snelheid , vaak gebouwd rond het DK77-platform, levert de laagste kosten per vierkante millimeter snede. Het is het juiste antwoord voor beugels, vulplaatjes, eenvoudige ponsen en elke klus waarbij de lossere band acceptabel is.
Draadvonken met gemiddelde snelheid bevindt zich tussen hogesnelheids- en precisiemachines. Het voegt gecontroleerd multi-pass snijden en een stijvere draadaanvoer toe, en die combinatie is wat de haalbare band van het losse uiteinde naar het fijn afgewerkte uiteinde beweegt - een reden waarom machines met middelhoge snelheid op grote schaal worden gespecificeerd voor gereedschap in de automobielsector. De kosten per snede zijn hoger dan bij een hogesnelheidsmachine, maar het uitvalpercentage en de handmatige afwerkingsuren dalen beide.
Multi-pass snijden is eerder een mogelijkheid dan een machineklasse: een voorbewerkingsgang gevolgd door een of meer trimgangen met steeds lagere ontladingsenergie. Elke machine met middelhoge snelheid en precisie ondersteunt dit, en het is wat zowel de nauwere tolerantie als de fijnere oppervlakteafwerking levert waar auto-specificaties om vragen – een enkele snede bereikt dit nooit. Controleer of het aantal trimbeurten de controlesteunen passeert voordat u naar iets anders kijkt, omdat dat aantal de basis legt voor de haalbare tolerantie.
Precisie draadvonkmachines , die de strakste banden met kleinere draad vasthouden, zijn voornamelijk gerechtvaardigd voor EV-lamineringsmatrijzen, injectorgereedschappen en hardmetaalwerk waarbij de eisen op het gebied van tolerantie en oppervlakte-integriteit echt krap zijn. Ze kosten aanzienlijk meer en hebben een gecontroleerde omgeving nodig.
Koop de klasse die de tolerantieband dekt die u echt nodig heeft, en niet de strakste tekening in het dossier, want het prijsverschil tussen de klassen is veel groter dan het verschil in haalbare kwaliteit bij gewoon autowerk.
Hoe u de juiste draadvonkmachine kiest voor autogereedschap
Selectie werkt beter vanuit het onderdeel dan vanuit een catalogus. Voer deze keten in volgorde uit:
Onderdeelgrootte en gewicht — stelt het werkbereik en de tafelbelasting in, en sluit machines meestal uit voordat iets anders dat doet.
Materiaal en hardheid — stelt de pass-strategie in en bepaalt of een parameterbibliotheek helemaal opnieuw moet worden opgebouwd.
Tolerantie en afwerking die er echt toe doen — stelt de machineklasse in en of een gecontroleerde omgeving nodig is.
Taper — diepgang, reliëf of schuine wanden bepalen of er überhaupt een taps toelopende machine nodig is.
Maandelijkse snijmeters — beslist tussen één machine en twee.
Onderstaande tabel is een uitgangspunt, geen specificatie.
Als uw taak dat is
Begin met
Geharde D2 / SKD11-wisselplaten van ongeveer 20–30 µm
Hogesnelheidsmachine uit de DK77-serie
Precisiegereedschap dat een strakkere dimensionale controle en een fijnere afwerking vereist
Machine met gemiddelde snelheid uit de PSC-serie
Algemeen precisiegereedschap waarbij de kosten per onderdeel domineren
DK-BC-serie
Schuine wanden, diepgang of diepe tapsheid
Serie met grote tapsheid (DKD).
De aanbeveling hangt nog steeds af van het onderdeel, en de betrouwbare manier om dit te regelen is een snijtest op uw eigen materiaal in plaats van een vergelijking van cataloguscijfers.
Conisch snijden voor hoekige matrijzen en mallen
Matrijzen en mallen voor auto's hebben zelden een rechte wand: trekhoeken, reliëfhoeken en matrijsopeningen die taps toelopen vanaf de snijkant naar beneden in de vrije zone vereisen allemaal dat de draad kantelt.
Conuscapaciteit wordt altijd vermeld bij een gespecificeerde werkstukhoogte , en de haalbare hoek neemt af naarmate het onderdeel groter wordt. Een machine die geschikt is voor een bepaalde hoek op de ene Z-hoogte, zal deze niet noodzakelijkerwijs op een andere Z-hoogte vasthouden.
Specificeer de tapsheid op basis van zowel de hoek als de maximale afwijking op een aangegeven hoogte. Het afwijkingsgetal – niet de maximale hoek – bepaalt of een matrijs netjes in elkaar wordt gezet, en dit is het getal dat in de meeste citaten ontbreekt.
Machines met grote tapsheid gebruik onafhankelijke U/V-asregeling met een speciale conische kop, zodat de spoeling en spanning consistent blijven terwijl de draad kantelt. Zonder dat gaan de snijkwaliteit op het taps toelopende oppervlak en de hoeknauwkeurigheid achteruit.
Taper is niet gratis. Bij rechte gaten, hardmetalen onbewerkte ponsen en eenvoudige ponsen verhoogt het de kosten zonder enig voordeel; als de tekening geen diepgang, reliëf of schuine muur vertoont, laat deze dan buiten de specificatie.
De modellen met grote tapsheid van POOSN zijn gespecificeerd tot ±45°.
POOSN draadvonkmachines voor automobielgereedschap
POOSN is het draadvonkmerk van Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. De fabriek produceert al dertig jaar draadvonkmachines in vier families - PS, PSC medium-speed, DK high-speed en large-taper snijden - en exporteert naar Zuidoost-Azië, West-Azië, Europa en Amerika als directe fabrikant in plaats van als handelsmaatschappij.
Alleen mogelijkheden op serieniveau. Modelomhulsels, verplaatsingen, tafelbelastingen en conische figuren veranderen met de configuratie en moeten worden bevestigd aan de hand van het huidige specificatieblad voor het model dat u hebt opgegeven.
Serie
Beste voor
Sleutelpunt
PSC-serie (PSC35C / PSC45C / PSC50C / PSC60C)
Precisie gereedschap voor de automobielsector
Multi-pass snijden op gemiddelde snelheid; nauwkeurigheid en afwerking
DK-BC-serie
Algemeen precisiegereedschap
Balans tussen snelheid en kosten; herhaalpositioneringsnauwkeurigheid van 0,002 mm
DK77-serie
Ruw zagen en algemeen gereedschap
Kosteneffectief snijden op gehard materiaal
Serie met grote tapsheid (DKD).
Taps toelopende matrijzen en mallen
Conisch zagen onder een grote hoek, tot ±45°
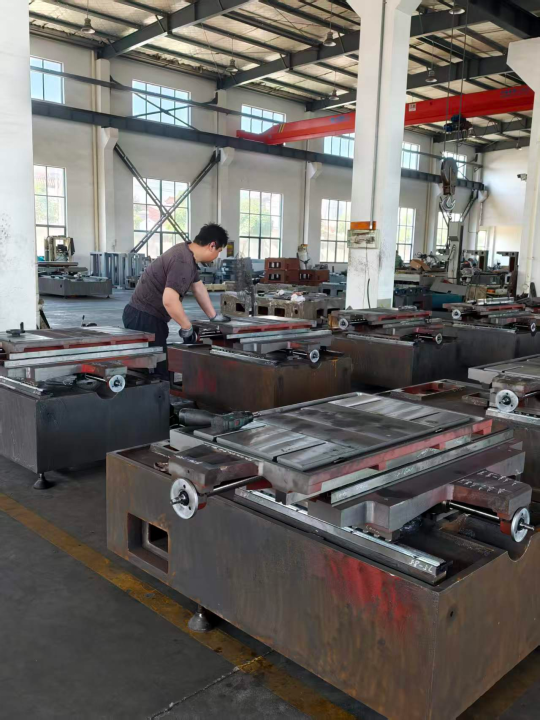
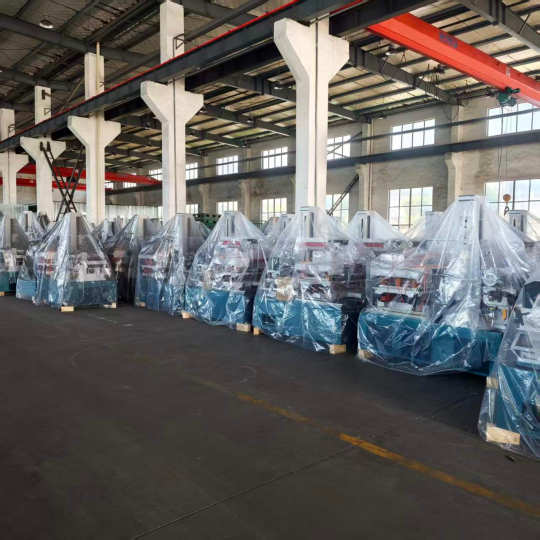
Draadvonkenmachines uit het POOSN-assortiment. Machinemontage en geleidingswerkzaamheden in de POOSN-werkplaats, uitgevoerd vóór de definitieve uitlijning.
Hoe POOSN de nauwkeurigheid van draadvonkmachines verifieert
Een koper vertellen dat hij "om een laserinterferometerrapport moet vragen" is eenvoudig; Het is nuttiger om te laten zien wat er op de werkvloer gebeurt. Dit is de verificatieketen achter een POOSN-machine:
Zadelplaatproces – 12 uur temperen, 24 uur natuurlijke koeling en handmatige spanningsverlichting, zodat de geometrie jarenlang standhoudt in plaats van alleen bij de acceptatietest.
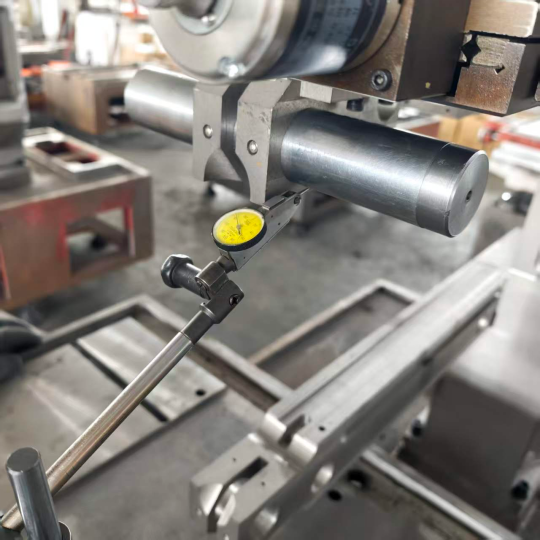
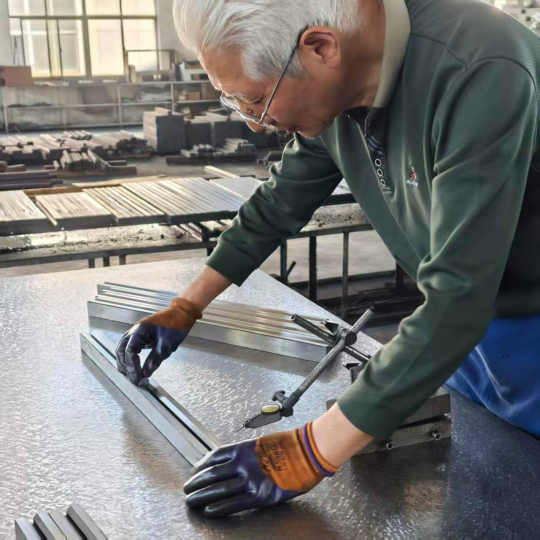
Montage en uitlijning tegen een mechanische of laserreferentie, waarbij de nauwkeurigheid van de geleiding op de werkvloer wordt gecontroleerd in plaats van gecorrigeerd aan het einde van de lijn.
Positioneringsnauwkeurigheid gemeten met een laserinterferometer vóór verzending , waarbij het testrapport aan de klant wordt verstrekt.
Drie inspectiepoortjes — binnenkomende onderdelen, assemblageproces en uiteindelijke verzending — gedekt door acht fulltime kwaliteitsinspecteurs.
Bijpassend besturingssysteem — KJZ-07, ZHZK-03, CHK.CNC.SYS of SN-10000, afhankelijk van de machine.
Maatnauwkeurigheidscontrole tijdens montage. De laserinterferometercontrole op de positioneringsnauwkeurigheid is een afzonderlijke, gedocumenteerde test vóór verzending. POOSN CNC-schakelkast – de controller is afgestemd op de machine en gedocumenteerd in het Engels voor exportorders. Machines die zijn geassembleerd, getest en klaargemaakt voor verzending: het punt waarop het nauwkeurigheidsrapport met de machine meegaat.
Weet u niet zeker of WEDM met hoge snelheid, gemiddelde snelheid of grote tapsheid bij uw autogereedschap past? Stuur ons de onderdeelgrootte, het materiaal, de dikte en de toleranties die er echt toe doen, en we komen terug met een machine-aanbeveling in plaats van een cataloguspagina.
Draadvonken versus frezen, lasersnijden, slijpen en zinkvonken
De vergelijking die ertoe doet, is niet draadvonken versus frezen in abstracte zin. Het is welk proces een conform kenmerk oplevert tegen de laagste volledig belaste kosten voor een specifiek materiaal.
Referentiebereiken voor procesvergelijking, geen specificatie van welke machine dan ook. De werkelijke resultaten zijn afhankelijk van materiaal, dikte, gereedschap, parameters en inspectiemethode.
Lasersnijden is de vergelijking die de moeite waard is om uit te breiden, omdat het vaak wordt voorgesteld als vervanging voor snelle WEDM op blanco auto's. Laser wint op vlakke platen waar de tolerantie klein is en de randconditie niet kritisch is. Het verliest zodra het onderdeel dik is, zodra de door hitte beïnvloede zone onaanvaardbaar is, of zodra de tolerantie-eis ruim onder de 0,05 mm komt. Bij gehard gereedschap bij 60 HRC is laser niet aan de orde.
Slijpen en draadvonken overlappen elkaar bij gehard matrijswerk, en de verdeling is eenvoudig: het slijpen verwerkt platte vlakken en cilindrische kenmerken sneller en goedkoper, terwijl WEDM interne profielen, smalle sleuven, scherpe interne hoeken en alles waarvoor een op maat gemaakt vormwiel nodig is, verwerkt. De meeste gereedschapswinkels voor de auto-industrie runnen beide en sturen het werk dienovereenkomstig aan.
Er zijn maar weinig processen die een onbeperkte werkstukhardheid, tolerantie in het lage micronbereik en een snijkracht van nul combineren. Daarom blijven geharde auto-matrijzen en dunwandige gereedschappen ondanks de lagere snijsnelheid terugkeren naar draadvonken.
Hoe een draadvonkfabrikant of -leverancier te evalueren
Klanten uit de automobielsector controleren de toeleveringsketen van hun gereedschap, en die druk vloeit neer op degene die de machine levert. Een machine die goed presteert in een demo, maar geen kanaal voor reserveonderdelen, geen serviceverplichtingen en geen hercertificeringsprocedure voor de nauwkeurigheid heeft, wordt binnen achttien maanden een knelpunt in de productie. Vraag schriftelijk het volgende aan:
Gemeten nauwkeurigheid van de specifieke eenheid , met de naam testmethode: een laserinterferometerrapport over de daadwerkelijke machine, geen cataloguscijfer voor de modellijn.
Het aantal trimmen passeert de bedieningssteunen – dit legt de basis voor de haalbare tolerantie, en het is een vraag die de meeste kopers vergeten te stellen.
Levertijden van reserveonderdelen voor de artikelen die de productie stopzetten : voedingskaarten, draadspanmotoren, UV-asaandrijvingen en besturingscomponenten. Een schriftelijk vastgelegde doorlooptijd is meer waard dan een lagere machineprijs.
Parameterondersteuning voor uw materiaalmix — uitgangspunten voor hardmetaal, gecarboneerd staal en, waar relevant, titanium- en nikkellegeringen bij de daadwerkelijke diktes.
Een snijproef op uw eigen materiaal , met het testrapport en de gebruikte parameterset.
Een machineacceptatietest op een proefstuk dat uw geometrie, het meten van de randafwerking, het hoekgedrag en de conushoek weergeeft.
Engelse documentatie — bedieningshandleiding, elektrische tekeningen, parameterlijst en besturingsdocumentatie.
Elektrische configuratie — spannings-, fase- en aansluitvereisten voor uw faciliteit, plus de lijst met elektrische componenten.
Ondersteuning van het besturingssysteem — controller en versie, hoe updates en reserveonderdelen worden afgehandeld en of de machine afhankelijk is van een internetverbinding om te kunnen werken of updaten.
Training, exportdocumentatie en maatwerk — wat is inbegrepen en in welke taal; verpakkings-, laad- en douanedocumenten voor uw bestemming; en of de fabriek armaturen, hogere behuizingen, uitgebreide Z-reizen of automatiseringscelintegratie kan leveren in plaats van alleen catalogusmachines.
Voordat u prijzen vergelijkt, normaliseert u de offertes: tel het eerste jaar aan verbruiksartikelen op, het risico op reserveonderdelen dat wordt geïmpliceerd door de opgegeven doorlooptijden en de waarde van de aangeboden parameter- en trainingsondersteuning. Machines die merkbaar verschillen in aanschafprijs kunnen volledig omkeren zodra deze factoren worden meegerekend. Voor gereedschap in de automobielsector is de relatie met de leverancier belangrijker dan de machinespecificatie, omdat een gedocumenteerde doorlooptijd en een kant-en-klare parametertabel ervoor zorgen dat de machine in jaar drie blijft produceren.
Een snijtest nodig voordat u bestelt? Stuur ons uw tekening en materiaalspecificatie, dan snijden wij het onderdeel op maat en sturen het met het meetresultaat terug.
Kosten, verbruiksartikelen en onderhoud van draadvonken in de auto-industrie
De kosten per onderdeel worden gedomineerd door drie variabelen: snijlengte, werkstukhoogte en het aantal passages. Een snede in twee doorgangen op een stalen wisselplaat van 40 mm kost aanzienlijk meer machinetijd dan een snede in één doorgang op dezelfde geometrie, en de toename is bijna volledig machinetijd in plaats van draadverbruik.
De draadkosten zijn afhankelijk van hoe de machine deze gebruikt: waar de draad wordt hergebruikt totdat deze breekt of de diameter onder de bruikbare drempel daalt, is het een kleine kostenpost, en waar de draad voor eenmalig gebruik is, wordt het verbruik een zichtbaar onderdeel. Hoe dan ook, bij typische snijlengtes in de automobielsector maakt draad doorgaans een klein deel uit van de totale onderdeelkosten, dus het optimaliseren van het aantal trimpassages is belangrijker dan het kopen van goedkopere draad.
Naast draad zijn de verbruiksartikelen diëlektrische filters, hars, spuitmonden en geleidingsconstructies. Het leven van een gids is het item dat het vaakst wordt onderschat : op een drieploegendienst moeten de bovenste en onderste geleidingen maandelijks worden geïnspecteerd en volgens een schema worden vervangen in plaats van bij een defect, omdat een versleten geleider verschijnt als een conische fout die geleidelijk binnensluipt en gemakkelijk over het hoofd wordt gezien totdat onderdelen niet meer voldoen aan de inspectie.
Een korte ploegendienst voorkomt het meeste:
Reinig de diëlektrische filters op tijd en niet op alarmbasis.
Controleer de draadspanning wekelijks met een meter in plaats van op het gehoor.
Controleer de positioneringsnauwkeurigheid regelmatig opnieuw, omdat thermische drift zich onzichtbaar op het onderdeel ophoopt.
Houd de diëlektrische geleidbaarheid binnen het bereik dat de machinebouwer specificeert; geleidbaarheidsdrift verandert de vonkeigenschappen en dus de tolerantie.
Registreer elke vervanging van de geleiding.
Op een cel met drie ploegendiensten voorkomen geplande vervanging van de geleiding en controle van de diëlektrische geleidbaarheid meer uitval dan welk trainingsprogramma voor operators dan ook, omdat beide storingen zich langzaam ontwikkelen en onzichtbaar zijn voor één enkel onderdeel.
Veelgestelde vragen over draadvonken in de automobielsector
Welke tolerantie kan Automotive WEDM in de productie hanteren?
Het hangt meer af van de passtrategie en de winkelomgeving dan van het machinemerk: een machine met middelhoge snelheid en twee of drie doorgangen behandelt het midden van het praktische bereik herhaaldelijk, een precisiemachine in een gecontroleerde omgeving bereikt het krappe uiteinde, en een hogesnelheidsmachine met één doorgang bedekt het losse uiteinde. De bovenstaande referentiebanden beschrijven typische vereisten, geen gegarandeerde waarden.
Kan draadvonken een gehard of gecarbureerd onderdeel snijden?
Ja. De gecarbureerde behuizing en de zachtere kern eroderen met enigszins verschillende snelheden, dus verlaag de voorbewerkingsparameters en controleer de spoeling zorgvuldig. Hoeken laten het verschil als eerste zien, en de gebruikelijke oplossing is een langzamere voorbewerkingsgang plus een extra trimgang.
Is WEDM met hoge of gemiddelde snelheid beter voor gereedschap in de automobielsector?
Gemiddelde snelheid is de gebruikelijke keuze als het werk nauwe toleranties en een gecontroleerde afwerking vereist, omdat het snijden in meerdere doorgangen en een stijve draadaanvoer de band veel beter vasthouden. Hoge snelheid blijft de betere keuze voor beugels, vulplaten en eenvoudige ponsen waarbij de losse band acceptabel is en de kosten per onderdeel domineren.
Kan draadvonken auto-onderdelen in grote hoeveelheden produceren?
Draad-EDM machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
Welke draad moet worden gespecificeerd voor automatrijswerk?
Specificeer het draadtype en de diameter waarrond de parameterbibliotheek van de bouwer is opgebouwd voor uw materiaal en dikte, en bevestig dit schriftelijk. Gecoate soorten worden vaak gebruikt om de spoeling en randkwaliteit bij trimpassages te verbeteren; voor hogesnelheidsmachines met een heen en weer gaande draad blijft molybdeendraad standaard.
Wat moet worden gecontroleerd voordat u een draadvonkmachine voor autowerkzaamheden bestelt?
Het aantal trimmen passeert de bedieningssteunen, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Vraag een Snijtest aan
Een gereedschapskamer waar stempel-, rem-, transmissie- en EV-programma's worden bediend, heeft doorgaans één machine met gemiddelde snelheid nodig voor het krappe werk en één of twee hogesnelheidsmachines voor het volumewerk, plus tapercapaciteit als matrijswerk deel uitmaakt van de mix. Het sturen van een tekening met het materiaal, de hardheid, de dikte en de toleranties die er werkelijk toe doen, is de snelste manier om een nuttig machine-aanbeveling te krijgen in plaats van een cataloguspagina. Het antwoord verandert meestal zodra de echte tolerantieband wordt gescheiden van de algemene opmerkingen.